- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

డ్రై బ్యాగ్ తయారీ ప్రక్రియ: మెటీరియల్ కట్టింగ్ నుండి RF వెల్డింగ్ వరకు
సీలాక్ 27.12 MHz రేడియో ఫ్రీక్వెన్సీ వెల్డింగ్ను ఉపయోగించి OEM మరియు హోల్సేల్ కొనుగోలుదారుల కోసం డ్రై బ్యాగ్లను తయారు చేస్తుంది మరియు ఒకేలాంటి ఫాబ్రిక్తో నిర్మించిన రెండు బ్యాగ్లు ఎందుకు పూర్తిగా భిన్నంగా పనిచేస్తాయో ఈ ప్రక్రియ అర్థం చేసుకోవడం విలువైనదే. ఒక పొడి బ్యాగ్ యొక్క వాటర్ఫ్రూఫింగ్ పదార్థంతో కొనుగోలు చేయబడదు - ఇది ఉత్పత్తి లైన్లో సృష్టించబడుతుంది, క్షణంలో అతుకులు వెల్డింగ్ చేయబడతాయి. ఇది సీమ్ను కలిగి ఉందో లేదో నిర్ణయించే సాంకేతిక వివరాలతో పూర్తి తయారీ క్రమాన్ని నడిపిస్తుంది.
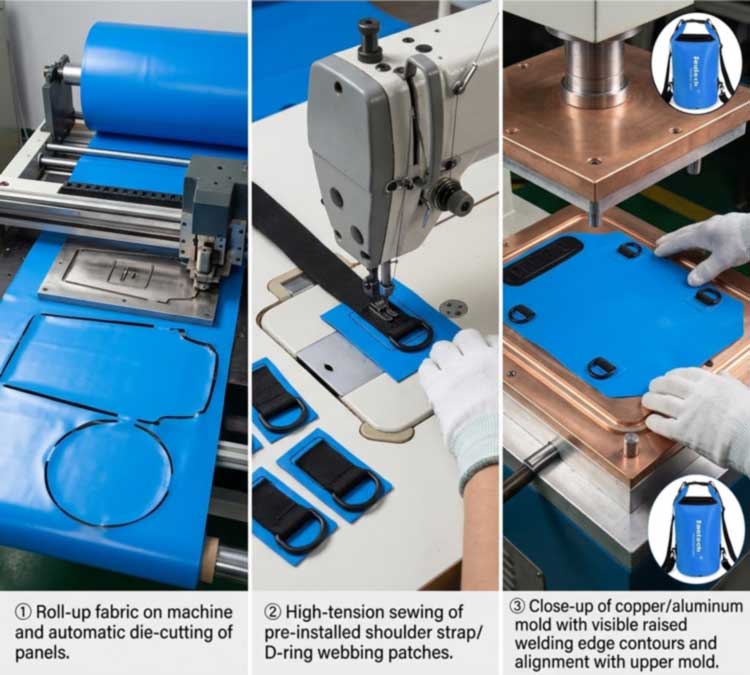
1. మొదటి దశ: మెటీరియల్ స్టేజింగ్ మరియు కట్టింగ్
కోటెడ్ ఫాబ్రిక్ రోల్స్తో ఉత్పత్తి ప్రారంభమవుతుంది -PVC టార్పాలిన్లేదాTPU-లామినేటెడ్ నైలాన్- ఏదైనా కత్తిరించే ముందు ప్రదర్శించబడింది మరియు తనిఖీ చేయబడింది. ఇన్కమింగ్ తనిఖీ ఇక్కడ ముఖ్యమైనది ఎందుకంటే పూత అస్థిరత, మెటీరియల్లో తేమ మరియు రంగుల మధ్య వైవిధ్యం అన్నీ వెల్డింగ్ స్టేషన్లో తరువాత జరిగే వాటిని ప్రభావితం చేస్తాయి.
ప్యానెల్లు రోల్ నుండి ఖచ్చితమైన డిజైన్ కొలతలకు ఆటోమేటెడ్ కట్టింగ్ ప్రెస్ ద్వారా స్టాంప్ చేయబడతాయి. కట్టింగ్ ఖచ్చితత్వం అనేది బల్క్ రన్ ఏకరీతిగా ఉంచుతుంది: స్పెక్ నుండి కొన్ని మిల్లీమీటర్లు కత్తిరించిన ప్యానెల్ వెల్డింగ్ డై కింద సరిగ్గా కూర్చోదు మరియు దానితో వెల్డ్ లైన్ డ్రిఫ్ట్ అవుతుంది. మెటీరియల్ ఎఫిషియెన్సీ సెట్ చేయబడినది కూడా ఇక్కడే, ఎందుకంటే ప్యానెల్ గూడు అనేది ఆఫ్కట్ కాకుండా ప్రతి రోల్ ఎంత ఉత్పత్తి అవుతుందో నిర్ణయిస్తుంది.
2. స్టేజ్ టూ: లోడ్-బేరింగ్ పార్ట్స్ ప్రీ-అసెంబ్లీ
ఏదైనా సీలు చేయబడే ముందు, హై-టెన్షన్ ఇండస్ట్రియల్ కుట్టు అనేది లోడ్-బేరింగ్ ఎలిమెంట్లను - భుజం పట్టీలు, D-రింగ్ వెబ్బింగ్ ప్యాచ్లు, బాహ్య పాకెట్లు మరియు రీన్ఫోర్స్మెంట్ ప్యానెల్లను ఫ్లాట్ ప్యానెల్లపై జత చేస్తుంది.
ఇక్కడ క్రమం ఉద్దేశపూర్వకంగా ఉంది మరియు సరిగ్గా ఇంజనీర్ చేసిన బ్యాగ్ని చౌకైన బ్యాగ్ నుండి వేరు చేసే వివరాలలో ఇది ఒకటి: కుట్టడం జరుగుతుందిముందుజలనిరోధిత ముద్ర ఏర్పడుతుంది, కాబట్టి ఏ సూది కూడా పూర్తయిన జలనిరోధిత పొరలోకి చొచ్చుకుపోదు. సీల్డ్ బాడీకి తప్పనిసరిగా జోడించాల్సిన ఏదైనా - D-రింగ్లు, MOLLE యాంకర్లు, కవాటాలు - చర్మం ద్వారా కుట్టడానికి బదులుగా ఉపబల పాచెస్పై వెల్డింగ్ చేయబడతాయి.
3. దశ మూడు: డై సెటప్
ప్రతి బ్యాగ్ జ్యామితికి దాని స్వంత సాధనం అవసరం. వెల్డ్ నమూనా కస్టమ్ డైలోకి అనువదించబడుతుంది - సాధారణంగా మెషిన్ చేయబడిన ఇత్తడి లేదా అల్యూమినియం - వెల్డెడ్ సీమ్ యొక్క ఖచ్చితమైన ఆకృతిని నిర్వచించే ఎత్తైన అంచులతో. డై ప్లేటెన్పై సెట్ చేయబడింది మరియు ప్యానెల్కు సమలేఖనం చేయబడింది.
డై డిజైన్ సీమ్ను ఆకృతి చేయడం కంటే ఎక్కువ చేస్తుంది. పెరిగిన అంచు ప్రొఫైల్లు టియర్-సీల్ను ఉత్పత్తి చేయడానికి మెషిన్ చేయబడతాయి, ఇక్కడ వెల్డ్ మరియు ట్రిమ్ అంచులు ఒకే ఆపరేషన్లో ఏర్పడతాయి మరియు డై కండిషన్ నేరుగా ఫలితాలను ప్రభావితం చేస్తుంది: ఫ్లాట్నెస్ కోల్పోయిన లేదా కాలుష్యాన్ని పొందిన డై అసమాన ఒత్తిడి మరియు శక్తి పంపిణీని ఇస్తుంది, ఇది మంచి సీమ్లో బలహీన ప్రదేశంగా చూపబడుతుంది. టూలింగ్ సామర్ధ్యం అనేది ఇప్పటికే ఉన్న అచ్చులను మాత్రమే రీఫిల్ చేయడం కంటే కొత్త ఆకారాన్ని నిర్మించడానికి ఫ్యాక్టరీని అనుమతిస్తుంది - దీనికి ఆధారంఅనుకూల సామర్థ్యాలు మరియు నిర్మాణాలు.
4. స్టేజ్ ఫోర్: RF వెల్డింగ్ - సీమ్ అసలు ఎలా ఏర్పడుతుంది
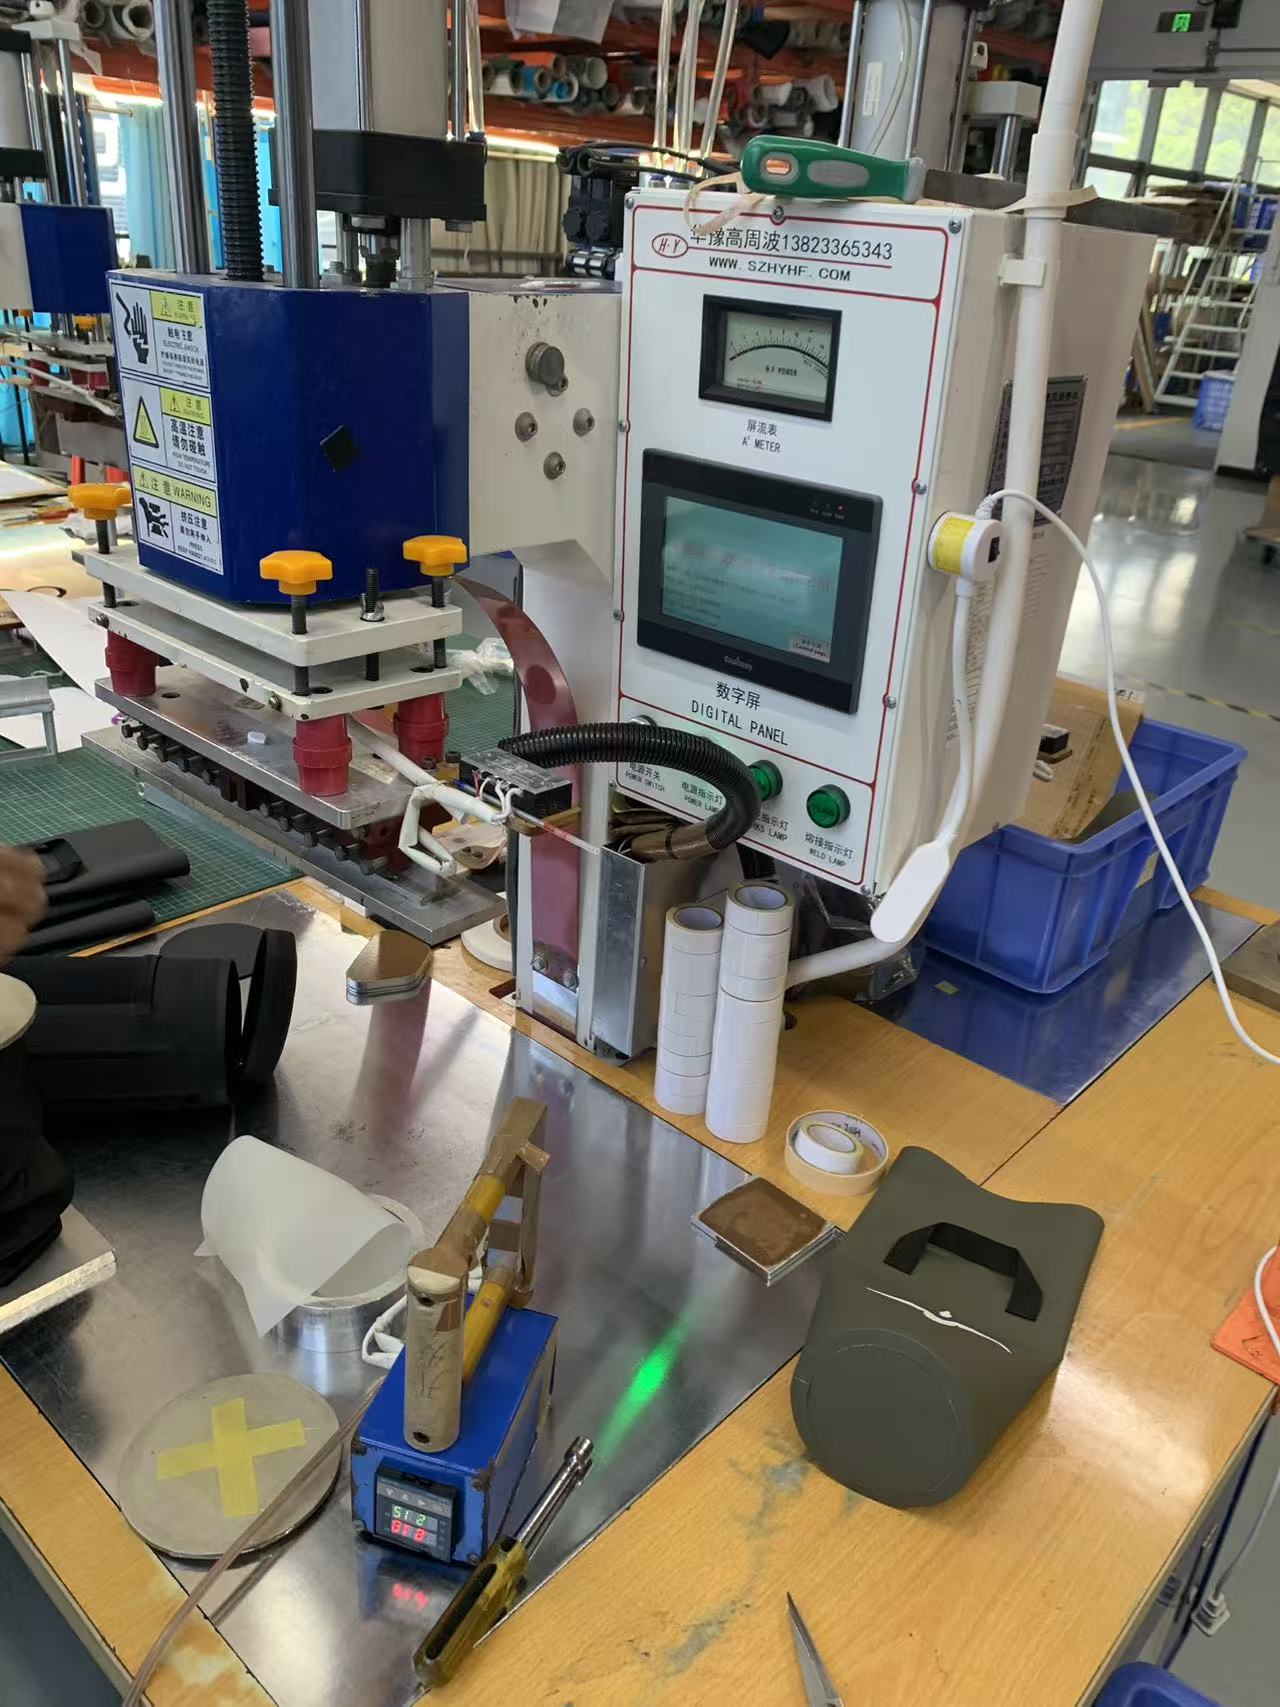
ఇది ప్రక్రియ యొక్క ప్రధాన అంశం. రేడియో ఫ్రీక్వెన్సీ వెల్డింగ్ — హై-ఫ్రీక్వెన్సీ లేదా డీఎలెక్ట్రిక్ వెల్డింగ్ అని కూడా పిలుస్తారు — బాహ్య ఉష్ణ మూలం కాకుండా విద్యుదయస్కాంత క్షేత్రాన్ని ఉపయోగించి థర్మోప్లాస్టిక్స్లో కలుస్తుంది. క్రమం నాలుగు దశలను కలిగి ఉంటుంది:
- లోడ్ అవుతోంది.ప్యానెల్లు ఎగువ డై మరియు దిగువ ప్లేటెన్ మధ్య ఉంచబడతాయి, డై వెల్డ్ ఆకారాన్ని నిర్వచిస్తుంది.
- ఒత్తిడి.ఒక బిగింపు శక్తి పొరలను సన్నిహిత సంబంధంలోకి తీసుకువస్తుంది - అది లేకుండా, కరిగిన పాలిమర్ ఒకే ద్రవ్యరాశిలో కలిసిపోదు.
- RF యాక్టివేషన్.ఒక జనరేటర్ ఎలక్ట్రోడ్ల అంతటా 27.12 MHz వద్ద అధిక-ఫ్రీక్వెన్సీ శక్తిని వర్తింపజేస్తుంది. ప్రత్యామ్నాయ క్షేత్రం పదార్థంలోని ధ్రువ అణువులను వేగంగా డోలనం చేస్తుంది మరియు అంతర్గత పరమాణు ఘర్షణ వేడిని ఉత్పత్తి చేస్తుందిలోపలపదార్థం ఉపరితలం నుండి నిర్వహించడం కంటే.
- ఒత్తిడిలో శీతలీకరణ.పవర్ ఆగిపోతుంది కానీ సీమ్ పటిష్టం అయినప్పుడు బిగింపు కొనసాగుతుంది. చాలా త్వరగా ఒత్తిడిని విడుదల చేయడం బలహీనమైన వెల్డ్ యొక్క అత్యంత సాధారణ కారణాలలో ఒకటి.
పదార్థం లోపల వేడి ఉద్భవించినందున, రెండు పొరలు ఏకకాలంలో ఫ్యూజన్ ఉష్ణోగ్రతను చేరుకుంటాయి మరియు అంటుకునే పదార్థాలు, ద్రావకాలు లేదా దారాలు లేకుండా ఒక నిరంతర ద్రవ్యరాశిగా బంధిస్తాయి. సరిగ్గా అమలు చేయబడిన RF వెల్డ్ సాధారణంగా పేరెంట్ మెటీరియల్ వలె బలంగా ఉంటుంది - మరియు సరిగ్గా నిర్మించిన డ్రై బ్యాగ్లో సీమ్ బలహీనమైన స్థానం కాదు.
5. ఎందుకు RF వెల్డింగ్, మరియు అది వెల్డ్ కాదు
RF వెల్డింగ్ అనేది ధ్రువ థర్మోప్లాస్టిక్స్పై మాత్రమే పని చేస్తుంది - దీని అణువులు విద్యుదయస్కాంత క్షేత్రానికి ప్రతిస్పందిస్తాయి. అందులో PVC, PU మరియు TPU, TPU-కోటెడ్ ఫ్యాబ్రిక్స్, EVA మరియు PET మరియు నైలాన్ యొక్క నిర్దిష్ట గ్రేడ్లు ఉన్నాయి. పాలిథిలిన్ మరియు పాలీప్రొఫైలిన్ వంటి నాన్-పోలార్ పాలియోలిఫిన్లు RF శక్తిని పేలవంగా గ్రహిస్తాయి మరియు RF-రియాక్టివ్ పూతలు లేదా టై లేయర్లు లేకుండా RF వెల్డింగ్ చేయబడవు; వాటికి బదులుగా వేడి-గాలి, వేడి-వెడ్జ్ లేదా ప్రేరణ పద్ధతులు అవసరం.
మెటీరియల్ డిపెండెన్సీ అనేది స్పెసిఫికేషన్ సమస్య, ట్రివియా పాయింట్ కాదు: డ్రై బ్యాగ్ కేటగిరీలో PVC మరియు TPU ఆధిపత్యం చెలాయించడానికి ఇది ఒక కారణం. ఈ పదార్థాల కోసం, RF వేడి గాలి, వేడి వెడ్జ్ లేదా ఇంపల్స్ వెల్డింగ్ కంటే బలమైన సీమ్ను ఉత్పత్తి చేస్తుంది, అందుకే పరిశ్రమలలో గాలి చొరబడని మరియు ద్రవ-గట్టి ఉత్పత్తులకు ఇది ప్రమాణం - ట్రక్ కవర్లు మరియు గాలితో కూడిన పదార్థాల నుండి వైద్య ద్రవ బ్యాగ్ల వరకు, హెర్మెటిక్ సీల్ ఐచ్ఛికం కాదు.
6. వెల్డ్ నాణ్యతను నిర్ణయించే పారామితులు
వెల్డ్ అనేది నాలుగు సెట్టింగుల ఉత్పత్తి, ప్రతి మెటీరియల్ మరియు మందం కోసం ఒకసారి సెట్ చేసి మర్చిపోకుండా ధృవీకరించబడుతుంది:
| పరామితి | ఇది ఏమి నియంత్రిస్తుంది | తప్పుగా ఉంటే వైఫల్యం మోడ్ |
|---|---|---|
| RF శక్తి | సీల్ ప్రాంతం అంతటా అంతర్గత తాపన రేటు | చాలా తక్కువ: అసంపూర్ణ కలయిక. చాలా ఎక్కువ: బర్న్-త్రూ, సన్నబడటం |
| నివసించే సమయం | ఎంతకాలం శక్తి వర్తించబడుతుంది | చిన్నది: కోల్డ్ వెల్డ్. పొడవు: పదార్థ క్షీణత |
| ఒత్తిడి | పొరల మధ్య పరిచయం యొక్క సాన్నిహిత్యం | తక్కువ: శూన్యాలు మరియు ఛానెల్లు. మితిమీరిన: స్క్వీజ్-అవుట్ మరియు ఒక సన్నని, పెళుసుగా ఉండే సీమ్ |
| శీతలీకరణ సమయం | బిగింపు కింద పటిష్టం | ముందుగానే విడుదల చేయబడింది: సీమ్ సెట్ అయ్యే ముందు విడిపోతుంది |
స్కేల్కి రిఫరెన్స్ పాయింట్గా, కొన్ని సెకన్ల వెల్డ్ మరియు శీతలీకరణ సమయంతో సన్నని PVC ఫిల్మ్ను సీలింగ్ చేయడం వల్ల సీల్ ఏరియాపై కొన్ని వందల వాట్ల క్రమాన్ని ఆకర్షిస్తుంది - భారీ టార్పాలిన్లు మరియు బహుళ-లేయర్ లామినేట్లకు గణనీయంగా ఎక్కువ అవసరం. అనేక మెటీరియల్ వేరియబుల్స్ ఈ సెట్టింగ్లను మారుస్తాయి: PVCలో ప్లాస్టిసైజర్ స్థాయి, తేమ శాతం, పిగ్మెంట్లు మరియు ఫిల్లర్లు, ఫాబ్రిక్ నేయడం మరియు ఫిల్మ్ మందం అన్నీ పదార్థం శక్తిని ఎలా గ్రహిస్తుందో మారుస్తుంది. ఈ కారణంగానే రంగు మార్పు లేదా కొత్త ఫాబ్రిక్ బ్యాచ్ ప్రక్రియకు స్వయంచాలకంగా తటస్థంగా ఉండదు మరియు వెల్డ్స్ ఎందుకు తిరిగి అర్హత పొందుతాయి.
7. ఐదు దశ: శీతలీకరణ, ట్రిమ్మింగ్ మరియు చివరి అసెంబ్లీ
వెల్డెడ్ ప్యానెల్లు ప్రత్యేక శీతలీకరణ జోన్కు తరలిపోతాయి, తద్వారా బంధం వక్రీకరణ లేకుండా సెట్ చేయబడుతుంది, తర్వాత బ్యాగ్ ఫ్లాష్తో కత్తిరించబడుతుంది మరియు తిప్పబడుతుంది. తుది అసెంబ్లీ ఉత్పత్తిని పూర్తి చేసే భాగాలకు సరిపోతుంది: రోల్-టాప్ క్లోజర్లు మరియు బకిల్స్, పేర్కొన్న జిప్పర్లు, పట్టీలు, హ్యాండిల్స్, పర్జ్ వాల్వ్లు మరియు పారదర్శక విండో ప్యానెల్లు - ఇవి ఒకే నిరంతర చర్మంలో భాగంగా శరీరంలోకి వెల్డింగ్ చేయబడతాయి. లోడ్ను మోసే హార్డ్వేర్ వెల్డెడ్ రీన్ఫోర్స్మెంట్ ప్యాచ్ల వద్ద జతచేయబడి, జలనిరోధిత పొరను కుట్టకుండా ఉంచుతుంది.
8. ఆరవ దశ: షిప్పింగ్కు ముందు పరీక్ష
వెల్డెడ్ సీమ్ ఊహించినట్లు కాకుండా ధృవీకరించబడింది. రన్ ప్రారంభంలో, పరామితి సెట్ పూర్తి ఫ్యూజన్ను ఉత్పత్తి చేస్తుందని నిర్ధారించడానికి నమూనా వెల్డ్స్పై పీల్ పరీక్షలు లాగబడతాయి - వైఫల్యం మోడ్లోనే రోగనిర్ధారణ చేయబడుతుంది, ఎందుకంటే ఇంటర్ఫేస్లో శుభ్రంగా పీల్ చేసే సీమ్ తగినంత బంధాన్ని సూచిస్తుంది, అయితే బేస్ మెటీరియల్ ద్వారా కన్నీళ్లు వెల్డ్ దాని చుట్టూ ఉన్న ఫాబ్రిక్ కంటే బలంగా ఉన్నట్లు చూపిస్తుంది.
పూర్తయిన బ్యాగ్లు పేర్కొన్న IPX రేటింగ్కు వ్యతిరేకంగా పూర్తి నీటి ఇమ్మర్షన్ పరీక్షను నిర్వహిస్తాయి, అలాగే హ్యాండిల్స్ మరియు యాంకర్లపై 1,500 సైకిల్స్పై లోడ్ టెస్టింగ్ను కవర్ చేసే లాబొరేటరీ సూట్, జిప్పర్డ్ మోడల్లపై 3,000 సీల్డ్-జిప్పర్ సైకిళ్లు, టెన్సైల్ మరియు బాండింగ్ బలం, ఉప్పు స్ప్రే, రాపిడి నిరోధకత, రంగు వ్యత్యాసం, వేగవంతమైన రంగు. ప్రతి బ్యాచ్ మూడు-దశల నియంత్రణను అమలు చేస్తుంది - ఇన్కమింగ్ ఫాబ్రిక్ మరియు హార్డ్వేర్పై IQC, లైన్లోని వెల్డ్స్ మరియు ప్రాసెస్లపై IPQC, AQL నమూనాతో OQC, బ్యాచ్ ఇమ్మర్షన్ టెస్టింగ్ మరియు సంతకం చేసిన బంగారం-నమూనా పోలిక - SGS లేదా QIMA తనిఖీతో అందుబాటులో ఉంది.ప్రతి ఉత్పత్తి అమలులో నాణ్యతా ప్రమాణాలు వర్తించబడతాయి.
9. ఎందుకు వెల్డెడ్ బీట్స్ కుట్టిన మరియు టేప్ చేయబడింది
కుట్టిన సీమ్ వేలసార్లు జలనిరోధిత పొర ద్వారా సూదిని నెట్టివేస్తుంది, ఆపై రంధ్రాలను కవర్ చేయడానికి టేప్పై ఆధారపడుతుంది. టేప్ ఫ్లెక్సింగ్, వయస్సు, వేడి మరియు రాపిడితో పైకి లేస్తుంది మరియు ఒకసారి అది చేస్తే, ప్రతి సూది రంధ్రం ఒక ప్రవేశ స్థానం. ఒక వెల్డెడ్ సీమ్ కవర్ చేయడానికి రంధ్రాలు లేవు - పూత పొరలు ఒక పదార్థంలో కలిసిపోతాయి. తేలికపాటి వర్షం కంటే ఇమ్మర్షన్ను తట్టుకునే ఏదైనా బ్యాగ్కి, ఇది నిర్ణయాత్మక వ్యత్యాసం, మరియు ఫేస్ ఫాబ్రిక్ ఎంత మంచిదైనా నిజమైన జలనిరోధిత ఉత్పత్తులకు వెల్డెడ్ నిర్మాణమే ఆధారం.
10. ఈ ప్రక్రియపై రూపొందించిన ఉత్పత్తులు
అదే వెల్డెడ్ ప్రక్రియలో ఉత్పత్తి చేయబడిన నమూనాలు, ప్రాధాన్యత కంటే రకం ద్వారా నిర్వహించబడతాయి:
| చిత్రం | మోడల్ | కెపాసిటీ | మెటీరియల్ | రేటింగ్ | ఉత్పత్తి పేజీ |
|---|---|---|---|---|---|
|
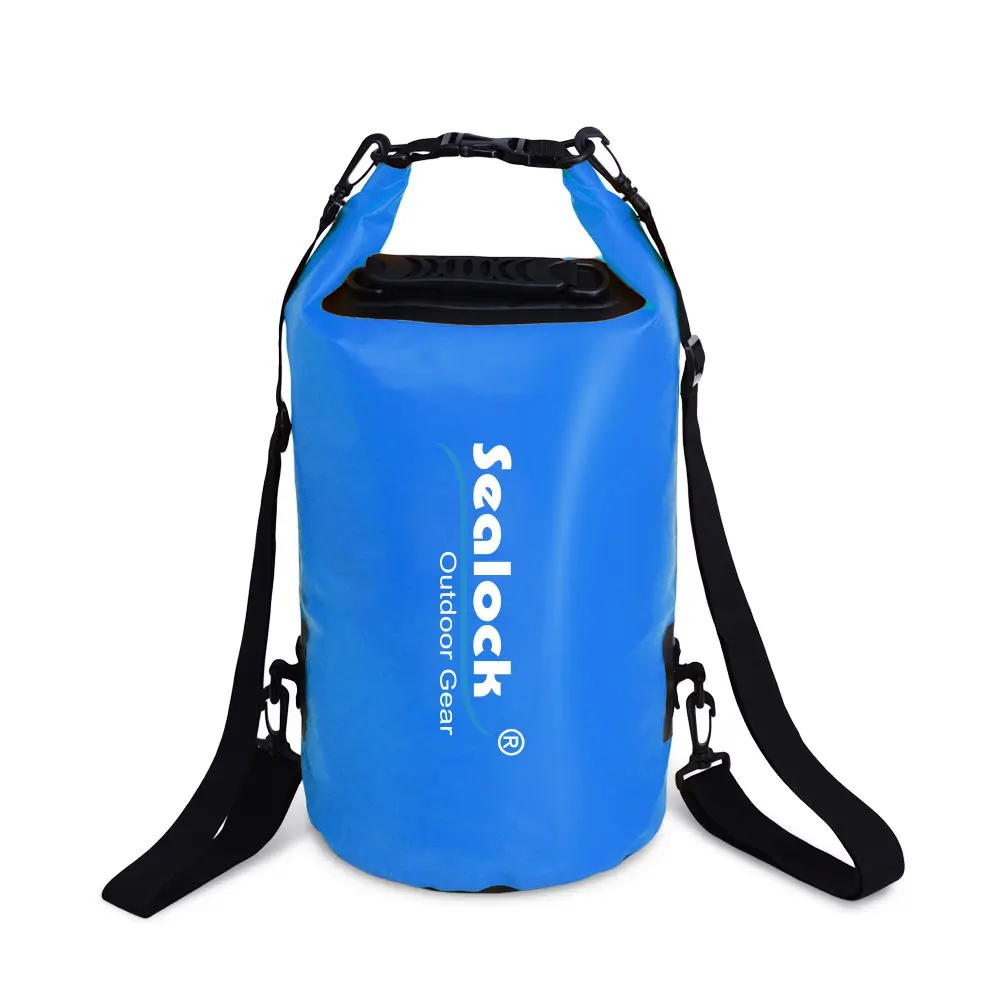
SL-D002 డ్రై బ్యాగ్ | 5–63లీ | 0.5 mm 500D PVC | IPX7 | చూడండి |

|
SL-E102 బ్యాక్ప్యాక్ డ్రై బ్యాగ్ | 15/20లీ | 500D PVC, డ్యూయల్ సీల్ | IPX7 | చూడండి |
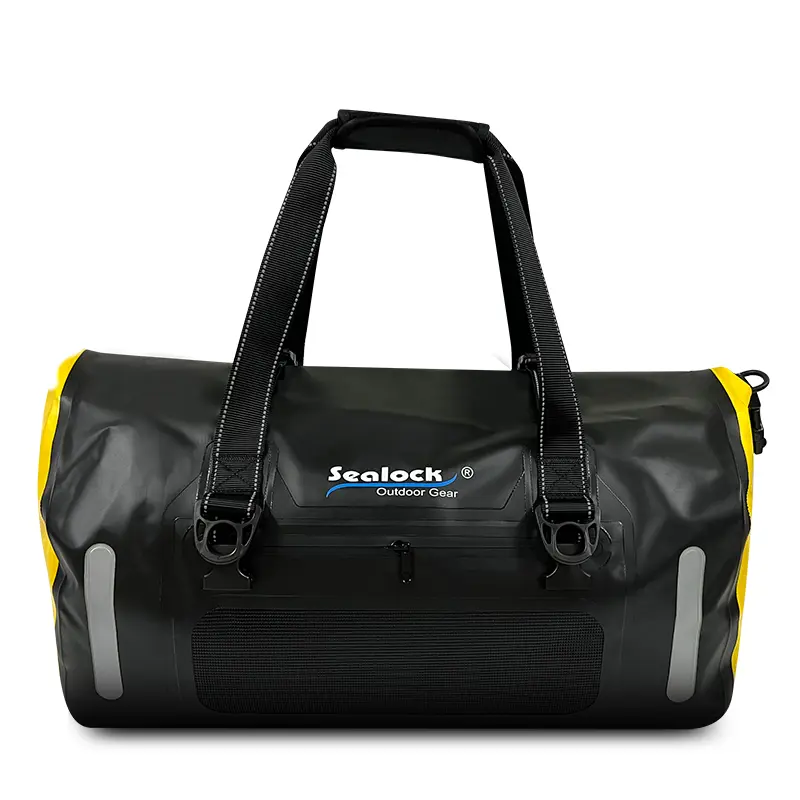
|
SL-K099 డఫెల్ | 40/60లీ | 840D TPU | IPX7 | చూడండి |
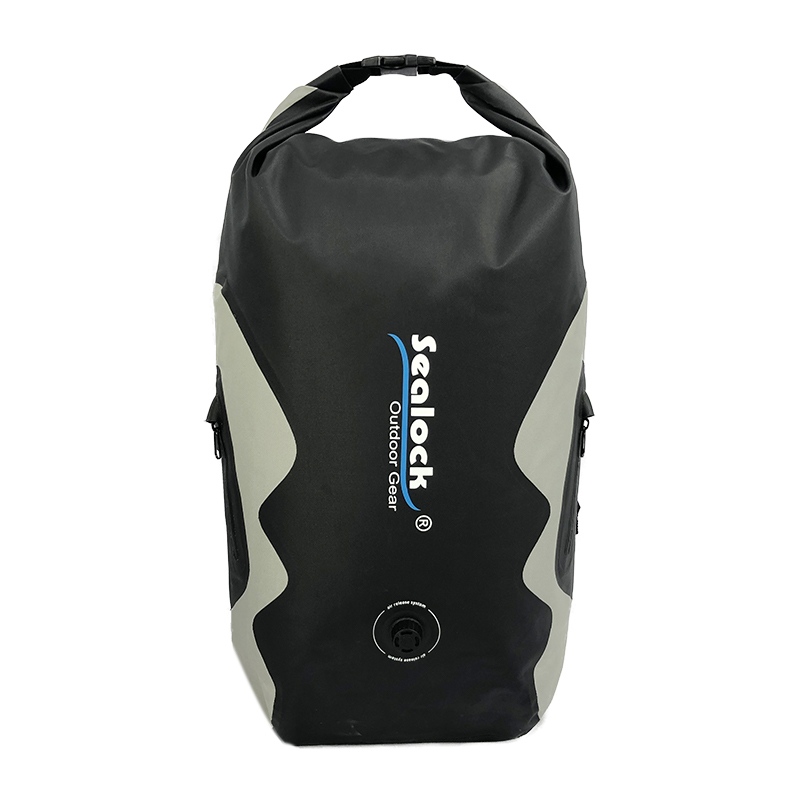
|
SL-E070 డ్రై బ్యాక్ప్యాక్ | 25L | 420D TPU | IPX8 | చూడండి |
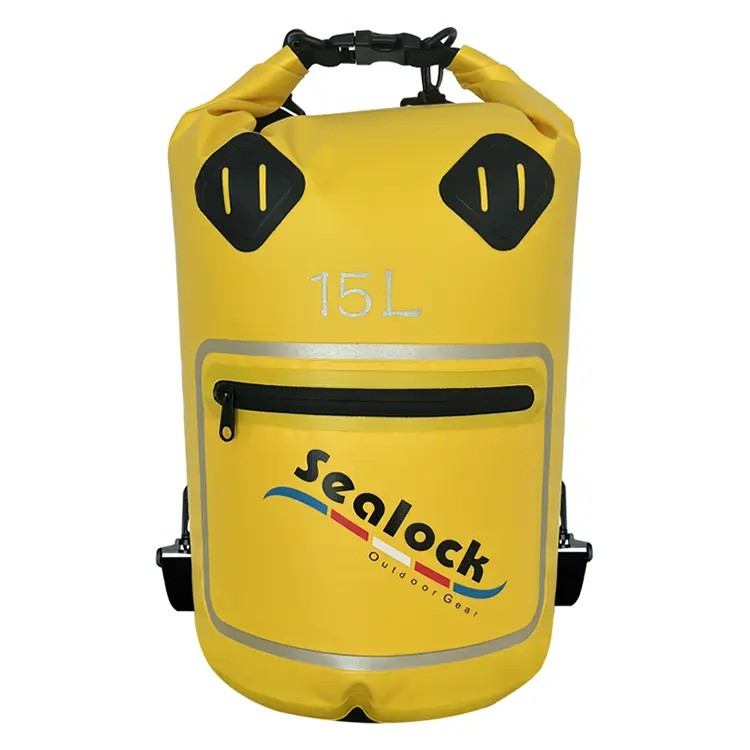
|
SL-D693 విండో డ్రై బ్యాగ్ | 15/20లీ | 500D PVC + PVC ఫిల్మ్ | IPX7 | చూడండి |
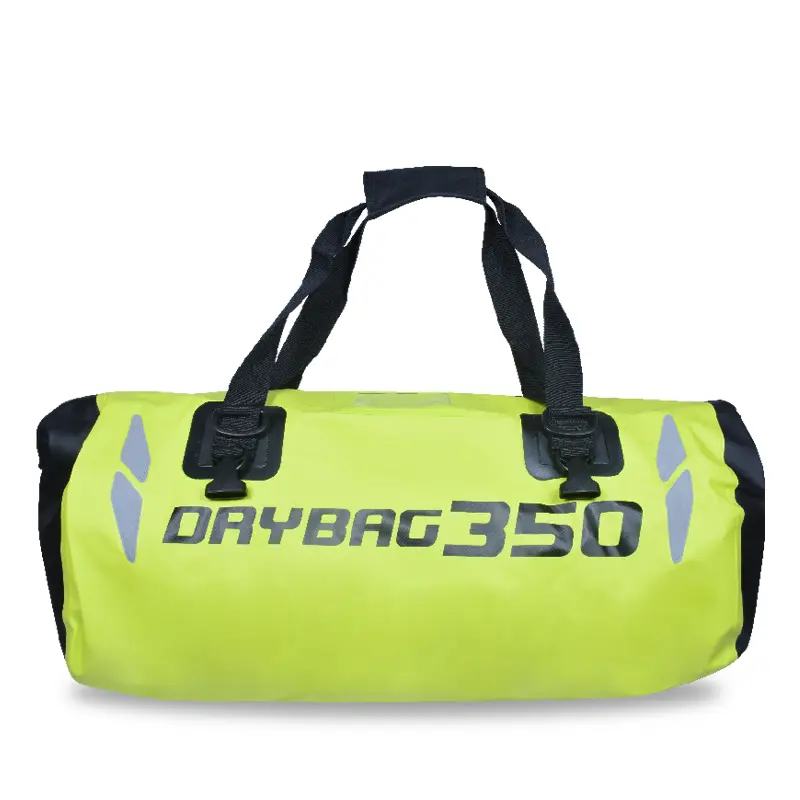
|
SL-C619 మోటార్ సైకిల్ బ్యాగ్ | 35/50లీ | 500D PVC | IPX6 | చూడండి |
పూర్తి పరిధులు కింద కూర్చుంటాయిపొడి సంచులు, పొడి బ్యాక్ప్యాక్లు, మరియుడఫెల్స్. స్కెచ్, శాంపిల్ లేదా టార్గెట్ స్పెక్ నుండి గ్రౌండ్-అప్ డెవలప్మెంట్కు మద్దతు ఉంది - కొత్త జ్యామితి అంటే కొత్త సాధనం, ఇది అడ్డంకి కాకుండా ప్రామాణిక అభివృద్ధి మార్గంలో భాగం. MOQ 300 pcs, 7-15 రోజులలో నమూనాలు, 30-45 రోజులలో పెద్దమొత్తంలో, Dongguan, చైనా లేదా హో చి మిన్ సిటీ, వియత్నాం నుండి.
11. తరచుగా అడిగే ప్రశ్నలు
ప్ర: నా పాలిథిలిన్ లేదా పాలీప్రొఫైలిన్ బ్యాగ్ని ఎందుకు RF వెల్డింగ్ చేయలేరు?
A: ఆ పాలిమర్లు ధ్రువ రహితమైనవి కాబట్టి - వాటి అణువులు విద్యుదయస్కాంత క్షేత్రానికి ప్రతిస్పందించలేవు, కాబట్టి దాదాపుగా అంతర్గత వేడి ఉత్పత్తి చేయబడదు. వారికి RF-రియాక్టివ్ పూతలు లేదా టై లేయర్లు లేదా హాట్-ఎయిర్ లేదా ఇంపల్స్ వెల్డింగ్ వంటి విభిన్న పద్ధతి అవసరం. వెల్డెడ్ వాటర్ప్రూఫ్ బ్యాగ్లను PVC మరియు TPU ఆధిపత్యం చేయడానికి ఇది ఒక ప్రధాన కారణం.
ప్ర: ఫాబ్రిక్తో పోలిస్తే వెల్డెడ్ సీమ్ ఎంత బలంగా ఉంటుంది?
A: సరిగ్గా వెల్డింగ్ చేయబడిన, సీమ్ సాధారణంగా మాతృ పదార్థం వలె బలంగా లేదా బలంగా ఉంటుంది. పీల్ టెస్ట్లో, ఇంటర్ఫేస్లో వేరు కాకుండా బేస్ ఫాబ్రిక్ ద్వారా మంచి వెల్డ్ కన్నీళ్లు - సీమ్ శుభ్రంగా వేరుగా ఉంటే, పారామితులు తప్పు.
ప్ర: మేము రంగును మార్చాము మరియు వెల్డ్స్ విఫలమవడం ప్రారంభించాము - అది ఎందుకు జరుగుతుంది?
A: ప్లాస్టిసైజర్ స్థాయి, తేమ శాతం మరియు మందం వలె, పదార్థం RF శక్తిని ఎలా గ్రహిస్తుందో పిగ్మెంట్లు మరియు ఫిల్లర్లు మారుస్తాయి. కొత్త రంగు లేదా ఫాబ్రిక్ బ్యాచ్కి వేరే పవర్, నివాసం లేదా ఒత్తిడి సెట్టింగ్ అవసరం కావచ్చు. వెల్డ్స్ పరుగు ప్రారంభంలో పీల్ పరీక్షలతో తిరిగి అర్హత పొందాలి, "అదే మెటీరియల్" అంటే "అదే సెట్టింగులు" అనే ఊహ మీద కాదు.
ప్ర: వాటర్ప్రూఫ్ బ్యాగ్పై టేప్ చేసిన సీమ్ ఎప్పుడైనా ఆమోదయోగ్యంగా ఉందా?
A: తేలికపాటి వర్షపు రక్షణ కోసం ఇది పని చేస్తుంది, కానీ ఇమ్మర్షన్ కోసం కాదు. కుట్టడం వల్ల జలనిరోధిత పొరకు వేలసార్లు చిల్లులు పడతాయి మరియు ఆ రంధ్రాలను కప్పి ఉంచే టేప్ ఫ్లెక్సింగ్, వేడి మరియు వయస్సుతో పైకి లేస్తుంది. స్పెసిఫికేషన్ సబ్మెర్సిబుల్ అని చెబితే, దానిని వెల్డింగ్ చేయాలి.
ప్ర: కస్టమ్ బ్యాగ్ ఆకృతి ధర మరియు ప్రధాన సమయాన్ని ఎందుకు జోడిస్తుంది?
A: ప్రతి జ్యామితికి దాని స్వంత మెషిన్ డై అవసరం, ఇది ఒక-పర్యాయ సాధనం ఖర్చు మరియు నమూనా ప్రారంభించడానికి ముందు లీడ్-టైమ్ దశ. ఇప్పటికే ఉన్న మోడల్లో రంగు మార్పు కంటే కొత్త ఆకారం ఎక్కువ కనిష్టాన్ని కలిగి ఉండటానికి ఇదే కారణం.
ప్ర: వేర్వేరు పదార్థాలను ఒకదానికొకటి వెల్డింగ్ చేయవచ్చా?
A: అనుకూల ధ్రువ పదార్థాలు కావచ్చు - PVC టార్పాలిన్ బాడీలోకి వెల్డింగ్ చేయబడిన పారదర్శక PVC ఫిల్మ్ విండో ఒక సాధారణ ఉదాహరణ. అసమాన పాలిమర్లను కలపడం లేదా ధ్రువ రహిత పదార్థంతో ధ్రువం, బంధాలు విఫలమయ్యే చోట, కాబట్టి నమూనా దశలో మెటీరియల్ జత చేయడం నిర్ధారించబడుతుంది.
ప్రాసెస్ వాక్త్రూ లేదా నమూనాలను అభ్యర్థించండి
వెల్డింగ్ లైన్, వెల్డ్ టెస్ట్ డేటా, నమూనాలు లేదా పూర్తి OEM/ODM ప్రతిపాదన యొక్క వీడియో నడక కోసం,విచారణను సమర్పించండి. సీలాక్ 24 గంటల్లో సేకరణ విచారణలకు ప్రతిస్పందిస్తుంది.